
Az 55 hüvelykes kijelzőt egy új irodába szerelő létesítményi személyzet minden alkalommal ugyanahhoz a falhoz ütközik. A gipszkarton mögött nincs faanyag, csak egy könnyű acél csap, és a konzol #8-as facsavarokkal érkezett. Egy héten belül a kijelző megereszkedik, és a csavarok túlméretezett lyukakba forognak.
A fém szegecsek tökéletesen fúrhatók, de a szabályok teljesen eltérnek a fa keretezéstől. A rövid változat: a korlátozó tényező ritkán a fúró. Ami dönti el, hogy a fal ép marad-e, az a csapmérő, mennyi acélt távolít el a szalagról, milyen messze van a lyuk a karimától, és milyen rögzítőelem kerül vissza bele. Helyezze ezt a négyet, és egy 20-as válaszfalon panasz nélkül lesz kijelző, kazán vagy egy sor szekrény.
A csapmérő az első, amit ellenőrizni kell
A hidegen alakított acél tőcsavarokat idomszerrel árusítják, és a mérőműszer a vastagsággal szemben hátrafelé fut: minél nagyobb a szám, annál vékonyabb az acél. A 25-ös csap meghajlik kézi nyomás hatására, míg a 12-es csap olyan szerkezeti anyag, amely másodpercek alatt eltompul egy olcsó bitet. Két csap elölről egyformának tűnhet, és háromszoros falvastagságban különbözik, ezért ellenőrizze a mérőeszközt, mielőtt kiválasztja a rögzítőelemet vagy a vezetőlyuk méretét.
A digitális féknyereg kevesebbe kerül, mint egy csavardoboz, és egyetlen csípéssel megoldja a kérdést a szabadon lévő vágott végén. Ahol a csap már le van fedve, egy mágnes plusz fényellenállás-teszt megmondja, hogy 25 vagy 20-as válaszfalazaton, vagy 16-os és nehezebb szerkezeti anyagon van-e.
| Csapmérő | Névleges vastagság | Tipikus kötelesség | Praktikus rögzítő megközelítés |
|---|---|---|---|
| 25 ga | 0,018 hüvelyk | Nem szerkezeti belső válaszfal | Éles hegyű finommenetű gipszkarton csavar |
| 20 ga | 0,033 hüvelyk | Belső válaszfal, könnyű burkolat | Önfúró #6-tól #8-ig, finom menet |
| 18 ga | 0,043 hüvelyk | Könnyű szerkezeti keretezés | Önfúrás #8 #2 ponttal |
| 16 ga | 0,054 hüvelyk | Teherhordó falkeretezés | Önfúrás #10-től #12-ig |
| 14 ga | 0,068 hüvelyk | Szerkezetes, nagy terhelésű keretezés | Pilot furat, majd #12-től #14-ig |
| 12 ga | 0,097 hüvelyk | Nehéz szerkezeti keretezés | Pilot furat, majd önmetsző gépcsavar |
Mennyi acélt tud biztonságosan eltávolítani
Minden lyuk a csapszövetben egy kis levonás a kapacitásából. Egy 1/4 hüvelykes lyuk, amely egy 20-as háló közepén van, általában ártalmatlan. Egy 1 hüvelykes lyukak csoportja ugyanazon a csap mentén, vagy egy lyuk, amely a karimába kúszik, az ahol a keretek meghajlanak, és a gipszkarton illesztései megrepednek.
A hidegen alakított acél szerkezeti vezetése a megerősítetlen szalaglyukak mennyezetét nagyjából a csapmélység felében helyezi el, és általában nem több, mint körülbelül 2-1/2 hüvelyk, attól függően, hogy melyik a kisebb. A lyukakat a szalag közepén kell elhelyezni, a karimától szabad margóval, és egymástól távol kell elhelyezni őket, nem pedig függőleges sorban. A karimát és a sarokanyagot teljesen magára kell hagyni.
Maximális megerősítetlen szalagfurat átmérő a csap mélysége szerint
Egy teherhordó csapon ne olvassa el ezeket az ábrákat engedélyként. Ahol a szervizbe való behatolás elkerülhetetlen, a mérnök rendszerint megerősítő lemezt vagy tőcsavart kér, nem pedig nagyobb lyukat.
A megfelelő rögzítőelem kiválasztása a csatlakozáshoz
A rögzítőelem kiválasztása inkább a csatlakozást, mint a csapot követi. Három család szinte minden munkát lefed egy fémvázas falon, a döntési út pedig rövid.
- mit csatolsz?
- Fémtől fémig (sín, konzol, klip): önfúró csavar, tányér vagy hatlapú alátétfej, #8-tól #10-ig
- Deszka fémhez (gipszkarton, burkolat, panel): finom szál éles pontja 25-ös méretű; önfúró 20-as szelvényen és nehezebben
- Nehéz rögzítés (kijelző, szekrény, vízmelegítő): a hálón keresztül gépi csavarral és fém billenőkapcsolóval, vagy #12 önfúró csavarral ragasztott alátéttel
- Milyen vastag az acél?
- 25-20 mérő: nincs vezetőnyílás, enyhe nyomás, alacsony sebesség
- 18-16 méretű: vezetőfurat csak nagyobb átmérőkhöz, vagy valódi 2-es fúrási pont
- 14-12 méretű: először vezetőfurat, majd egy önmetsző gépcsavar #3-as ponttal
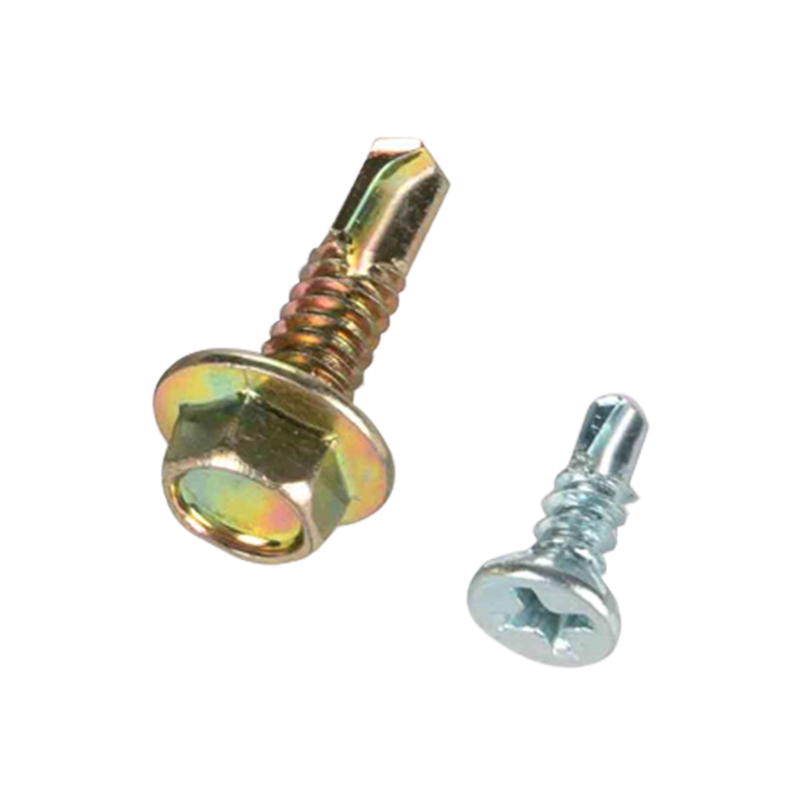
Az önfúró csavarok az alapértelmezettek a fém-fém munkákhoz. Saját fúróhegyet hordanak magukkal, saját furatot vágnak, és egyetlen menetben menetet alakítanak ki, ezért a #8-as vagy #10-es 2-es ponttal kezeli a 20-16-os méretű acél sín-csap, csíptetős és csap-csap csatlakozásokat.
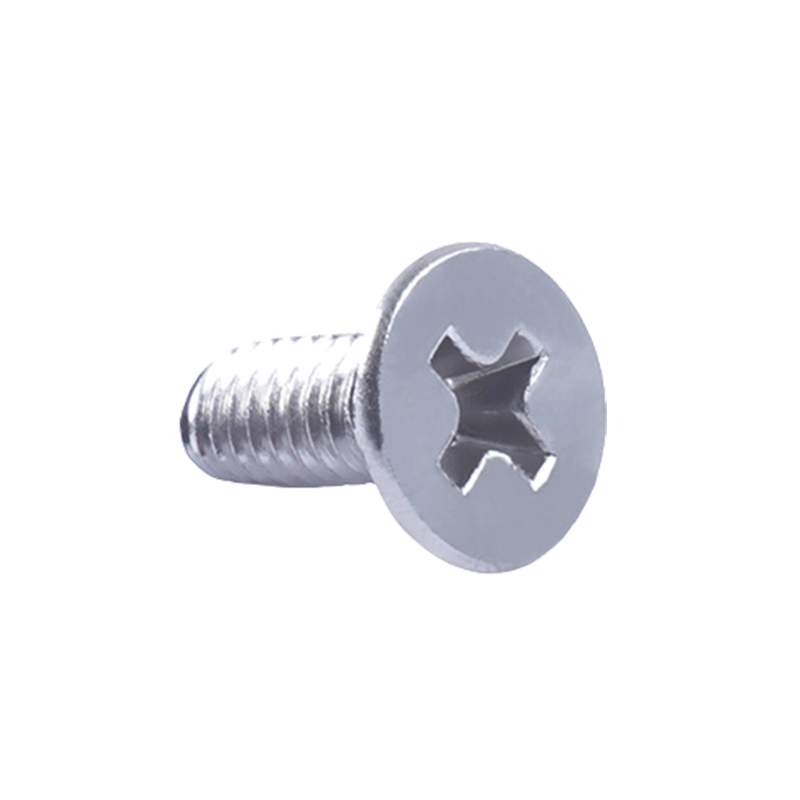
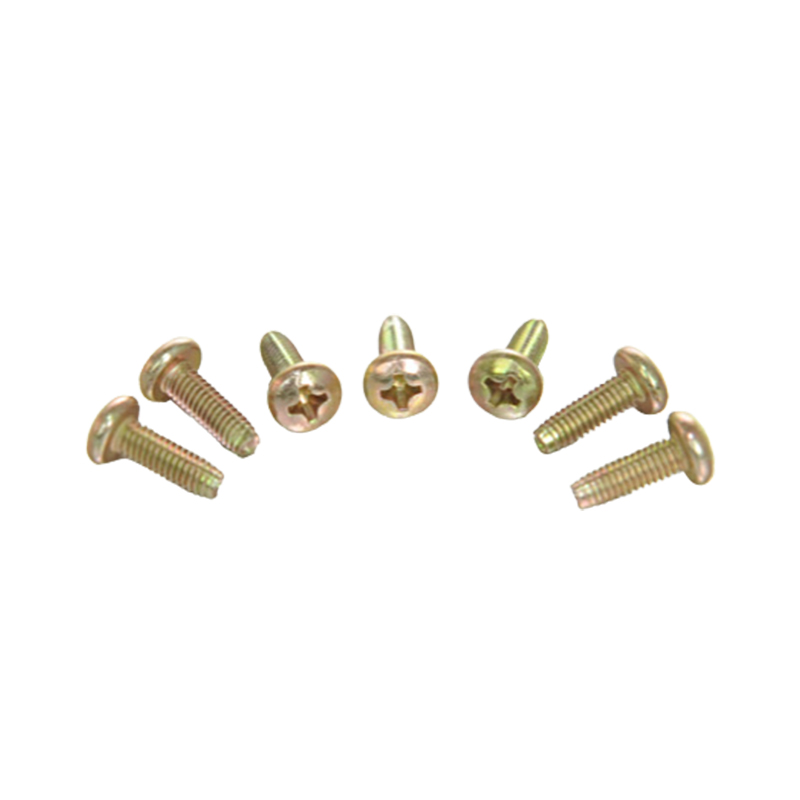
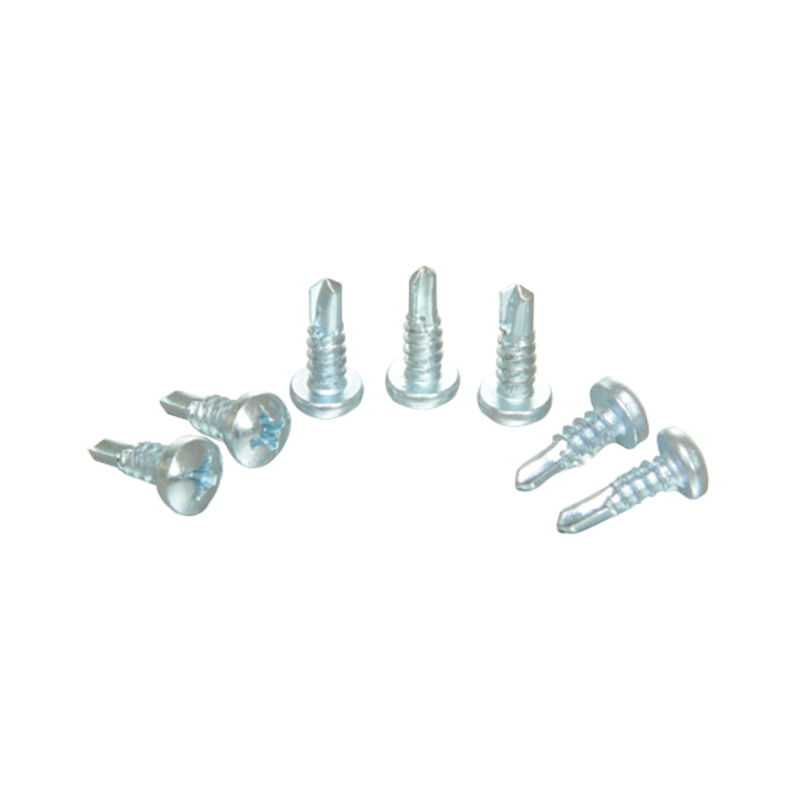 Keresztedényfejű önfúró csavar A fém-fém összeszereléshez ez a kereszttartó fejű önfúró csavar előfúrás nélkül vágja a saját furatát és menetét, így időt takarít meg az ismételt rögzítésekkel. Termék megtekintése →
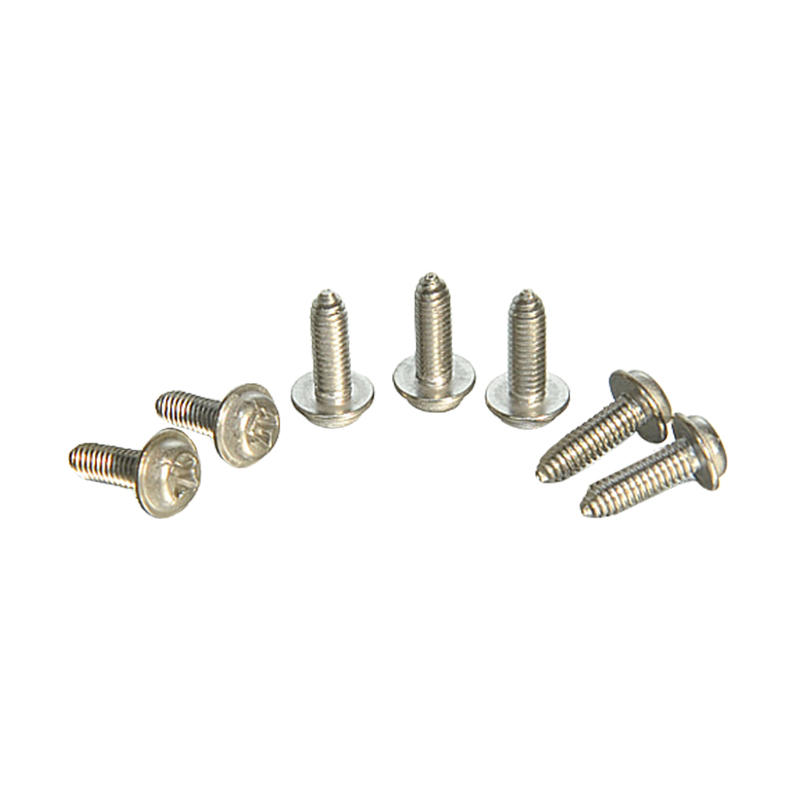
Ahol a csuklónak ellenállnia kell a vibrációnak, a reteszelő menetforma sokkal jobban bírja a nyomatékot, mint egy egyszerű önfúró csavar, és a különbség kevesebb visszahívásként jelenik meg a berendezés tartókonzoljain és a hozzáférési paneleken.
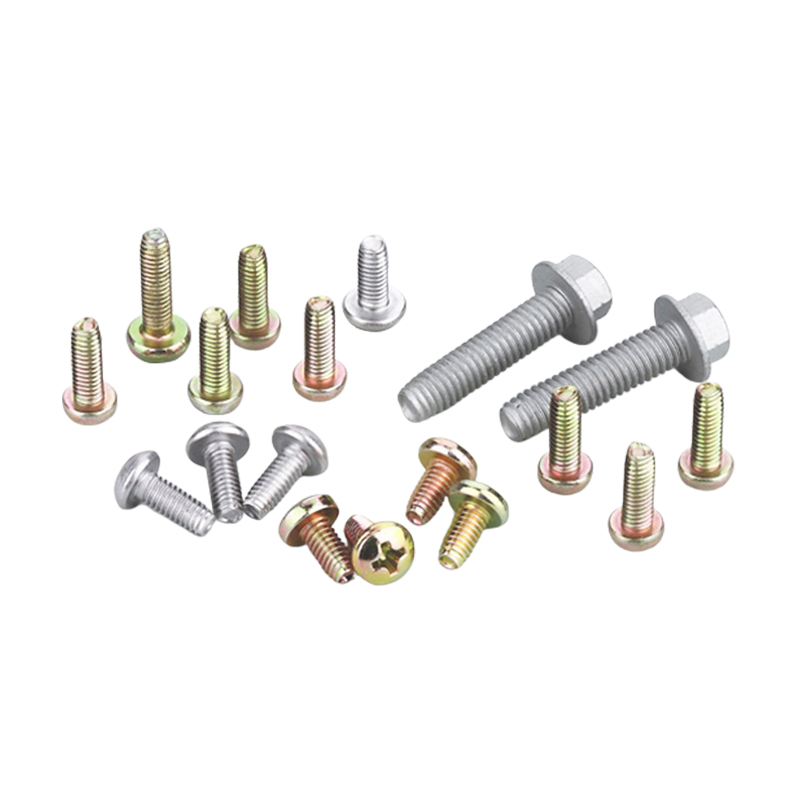 Fém önmetsző reteszelő csavarok rezgésveszélyes kötésekhez Ezek az önmetsző rögzítőcsavarok saját menetet képeznek, és ellenállnak a vibráció hatására történő kilazulásnak, ezért fontosak a berendezés tartóelemeinél és a hozzáférési paneleknél. Termék megtekintése →
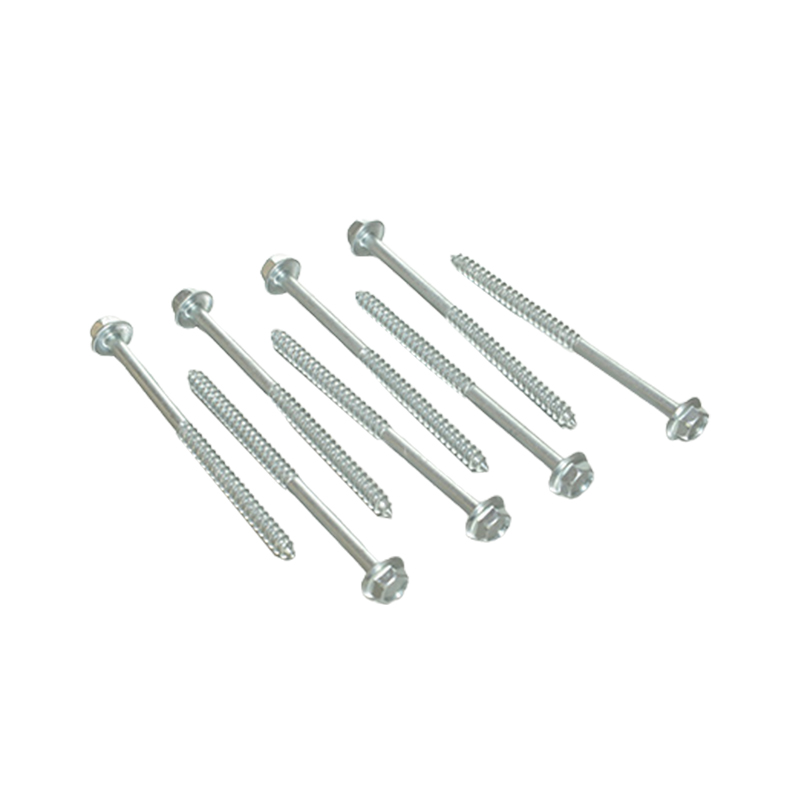
A valódi súlyt hordozó konzolok esetében a karimás alátétfej szélesebb vékony acélfelületen osztja szét a terhet, és nagymértékben csökkenti a fej áthúzásának esélyét.
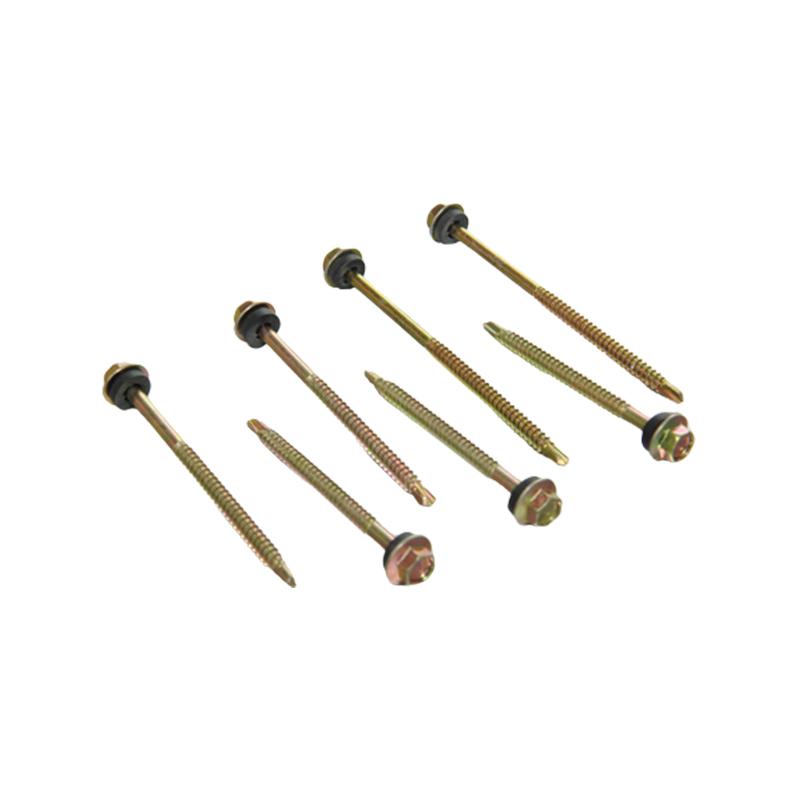 Hatszögletű karima alátét önfúró csavarokkal A karimás fejnek és alátétnek köszönhetően ez az önfúró csavar szétosztja a terhelést és segít a felületek tömítésében, így fontos a súlyt hordozó konzolok esetében. Termék megtekintése →
A kötetvásárlók gyorsan megtanulják, hogy két azonos névleges méretű doboz nagyon eltérően viselkedhet a helyszínen. A mögöttes változókat ebben az útmutatóban ismertetjük kiváló minőségű önmetsző csavarok beszerzése .
Lyuk fúrása, lépésről lépésre
- Győződjön meg arról, hogy a cél egy csap, nem pedig egy cső vagy vezeték. A fémérzékelő csapkereső és egy óvatos kutató furat bevett gyakorlat.
- Jelölje meg a szalag közepét, és ellenőrizze, hogy a jelölés jó távolságra van-e mindkét karimától.
- Középre ütni a jelet, hogy a fúró ne tudjon átmenni a felületen.
- Kezdje egy kis vezetőfúróval, nagyjából 1/8 hüvelykes kobalttal vagy egy lépcsős fúróval, alacsony sebességgel.
- Tartsa a fúrót merőlegesen. Az oldalsó terhelés nélküli állandó nyomás kerek lyukat eredményez; a lötyögés oválist hoz létre, amely semmit sem fog meg.
- Sorjázza le a lyuk széleit, és ellenőrizze az átmérőt, mielőtt egy mérettel feljebb lép.
- Nagyítás kis lépésekben. Soha ne ugorjon közvetlenül a végső átmérőig vékony acélon.
Ha a rögzítés nehéz, először fúrjon egy csapot, próbálja meg a tartót, és csak ezután ismételje meg a folyamatot a második csapon. A fali lemez beállítása, miután már három lyuk van a keretben, költséges módja az elrendezés megtanulásának.
Hibák, amelyek gyengítik a keretet
- A perem vagy a saroksugár fúrása a szalag helyett. Ez a legkárosabb szokás a fémkeretezésben.
- Lyuk megnagyobbítása, mert a rögzítő nem illeszkedik. Ehelyett válassza ki a megfelelő csavarátmérőt.
- Átfúrni egy csap mindkét falát, és hagyni egy ovális nyílást, amely nem rögzíti a menetet.
- A lyukakat függőlegesen helyezze el ugyanabban a csapban, ahelyett, hogy szétosztaná őket.
- Önfúró csavarok túlhúzása 25 és 20 méretű acélon a menetcsíkokig.
- Vakfúrás ismeretlen üregekbe, ahol kábelek, vezetékek vagy vízvezetékek ülhetnek.
Ezen hibák egyike sem látható a telepítés napján. Megrepedt gipszkarton illesztésekként, megereszkedett konzolként vagy olyan rögzítőként jelennek meg, amely a második meghúzáskor sem fog tartani.
Bitek, sebességek és nyomaték a gyakorlatban
A titán bevonatú bitek jelentik a leggyakoribb csalódást ebben a munkában. A bevonat növeli a felületi keménységet, de nem tesz semmit az alatta lévő gyorsacél esetében, így a vágóél néhány lyuk után eltompul a 16-os anyagon. A kobaltfúrók és lépcsőfúrók sokkal következetesebben kezelik a hidegen alakított acélt. Futtassa a kis darabokat nagyjából 500-800 fordulat/perc sebességgel, határozott, egyenletes nyomással, mert a gyors könnyű áthaladás túlmelegíti az élt, és megkeményíti az acélt a hegy alatt.
Az ütvecsavarozók kényelmesek, de könyörtelenek a könnyű csapokon. A 25-ös és 20-as szelvényeken a kalapácsolás levágja a meneteket és meghosszabbítja a lyukakat. Az alacsony forgatónyomatékra beállított tengelykapcsolóval felszerelt fúró, vagy gondos kioldóvezérlés sokkal megbízhatóbb ülést eredményez, és a csavarfejnek egy síkban kell feküdnie anélkül, hogy összenyomná a szalagot.
Egy csepp vágófolyadék vagy könnyű olaj hűvösen tartja a fúrót, és tisztább lyukperemet hagy maga után. Ez akkor számít, ha a rögzítőelemnek csak néhány ezred hüvelyknyi acélja van a megfogásához.
A fémcsavarok fúrása négy számra vonatkozik: idomszer, furatátmérő, éltávolság és csavargeometria. Mérje meg a mérőt, tartsa a lyukat a szalag közepén és jóval a csapmélység fele alatt, hagyja érintetlenül a karimákat, és illessze a rögzítőelemet a csatlakozáshoz. Tedd meg, és az acél pontosan azt fogja tartani, amire tervezték.